Gulvslottingslinje (Double End Tenoner)
Produktet kan slot gulvet lodret og vandret. Maskinserien dækker behandlingsb...
Se detaljerGå ind på næsten enhver SPC-, WPC-, LVT- eller laminatgulvlinje, og du vil høre den samme rytme: paneler, der bevæger sig gennem en række stationer, der hver især tager brættet lidt tættere på en færdig planke. Et sted i den rækkefølge er en DET-maskine i længderetningen. Navnet lyder teknisk, men jobbet er ligetil. En to-endet tenoner, der er sat op til langsgående fodermaskiner, bearbejder begge lange kanter af et panel i en enkelt gennemløb, og danner den profil, der bestemmer, hvordan gulvet ser ud, passer og yder.
For produktionshold er den langsgående DET sjældent blot endnu en sav. Det er en præcisionsprofileringsstation. Bredde, kantrethed, fer-og-not-geometri, affasningskvalitet og overfladefinish begynder alt her. Når stationen er sat godt op, har resten af linjen en stabil reference at arbejde ud fra. Når det ikke er tilfældet, arver enhver downstream-operation problemet.
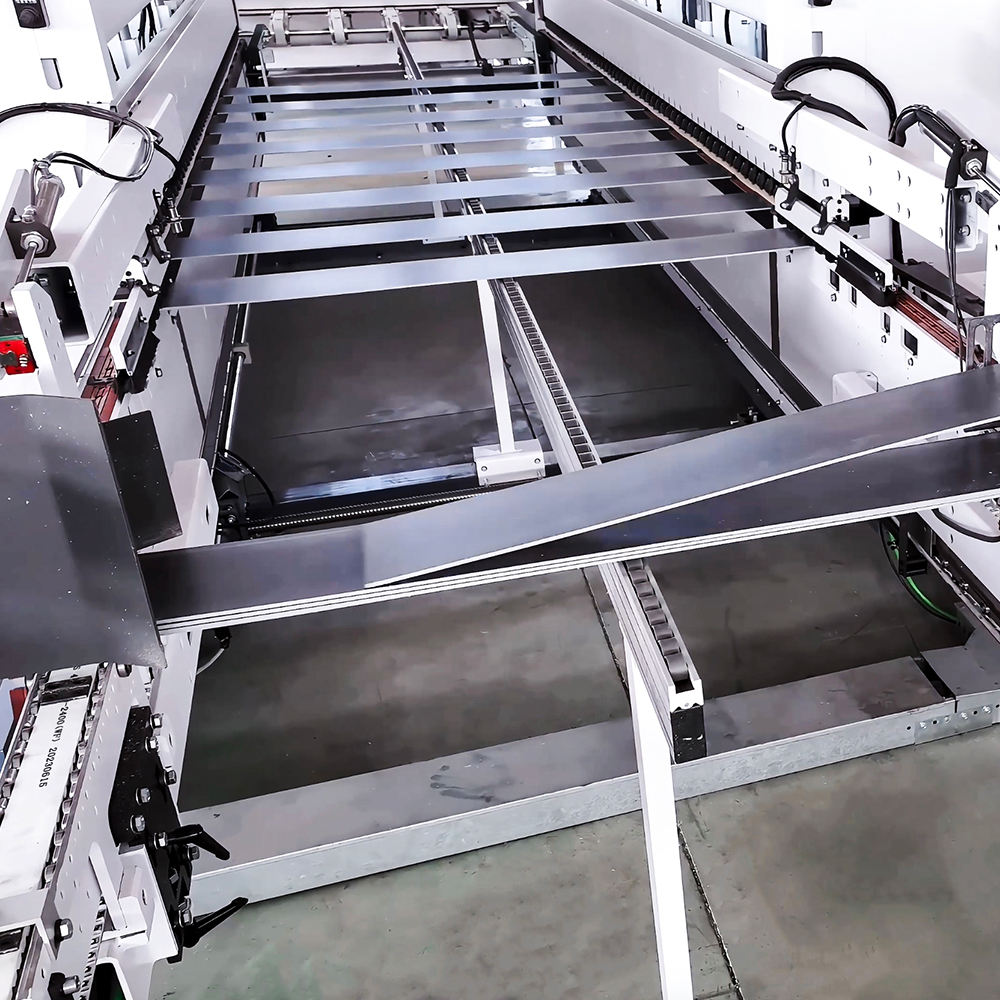
I en langsgående konfiguration bevæger planken sig langs sin længde mellem to værktøjshoveder. Hovederne arbejder på venstre og højre langkant på samme tid. Afhængigt af værktøjspakken kan maskinen dimensionere panelbredden, skære en fjer på den ene kant og en not på den anden, påføre en affasning eller affasning, skære aflastningsriller eller forberede kanten til et senere belægningstrin. I gulvproduktion er det ofte den station, der giver en planke sin langkantsprofil, inden endematching tager over.
Den "dobbelte-ende" del af navnet refererer til samtidig bearbejdning i begge ender af arbejdscyklussen, ikke til to separate maskiner boltet sammen. Denne skelnen er vigtig, fordi en DET i længderetningen er afhængig af en fælles transportreference, en stabil kæde eller rulleleje og to hoveder, der forbliver på linje med hinanden. Hvis det ene hoved driver, ændres profilen på den side, og fer-og-not-pasformen vil vise det. For et bredere kig på, hvordan disse maskiner er bygget og anvendt, kan du læse denne guide til industriel dobbelt-ende-tenoner-teknologi er et nyttigt udgangspunkt.
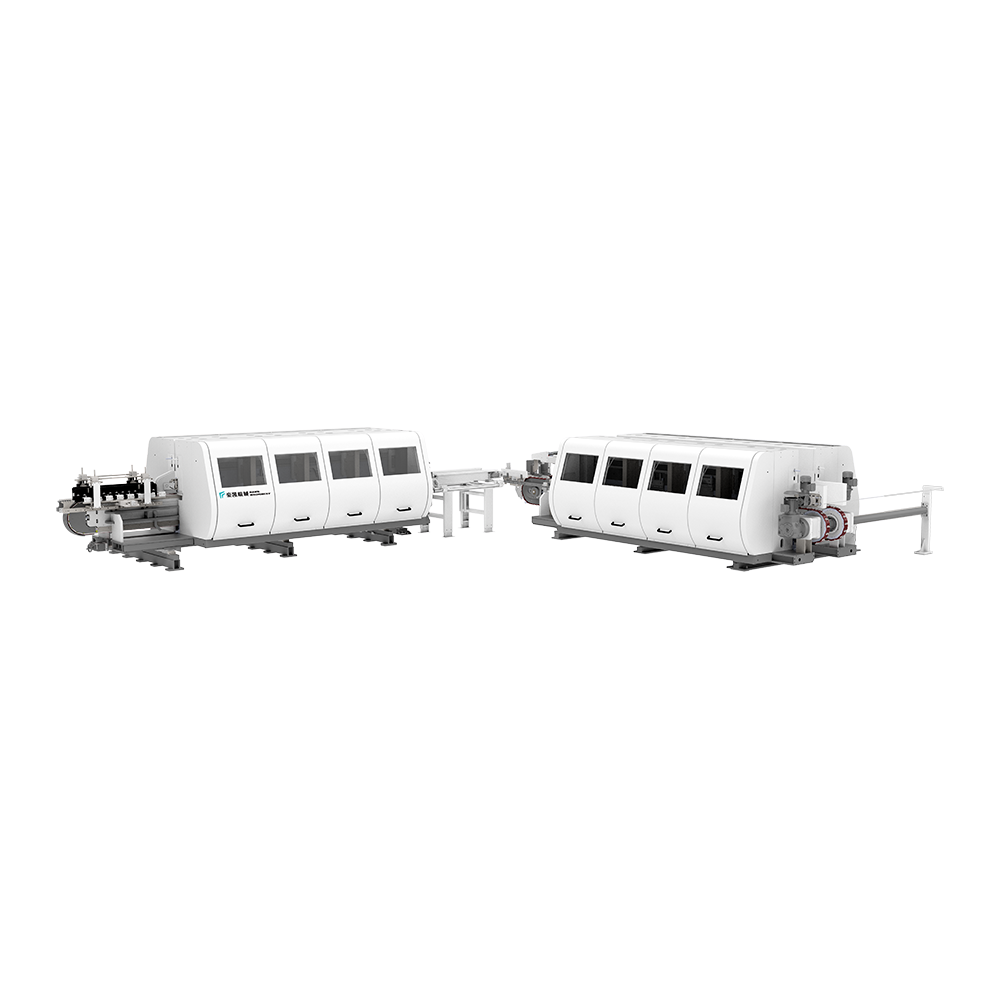 Floor Slotting Line Double End Tenoner Series En DET-serie med seks modeller i længderetningen og på tværs til gulvpaneler, nyttig ved evaluering af hele kantprocessen frem for spindelkraft alene. Se produkt →
I mange gulvbelægningsanlæg er den langsgående DET en del af en slidssektion snarere end et selvstændigt køb. Den kan parres med en tværgående station, fodringssystemer, støvopsamling og kantbelægningsudstyr. Derfor bør købsbeslutningen baseres på den komplette kantproces, ikke kun på spindelkraft eller maksimal fremføringshastighed.
Forskellen mellem en længde- og en tværgående DET er ikke blot, hvordan maskinen drejes. Det ændrer, hvilke kanter der bearbejdes, hvordan panelet understøttes, og hvad operatøren skal kontrollere. En langsgående station håndterer de lange kanter, når brættet bevæger sig på langs. En tværgående station håndterer de korte ender efter at langkantprofilet er etableret. De to arbejder som partnere, og den første station sætter normalt referencen for den anden.
| Produktionsspørgsmål | I længderetningen DET | På kryds og tværs DET |
|---|---|---|
| Hvilke kanter bearbejdes? | Begge lange kanter | Begge korte ender |
| Hvordan rejser panelet? | Langs dens længde | På tværs af dens bredde |
| Typisk rolle | Breddemål, langkant med fjer og not, affaset | Endetilpasning, kortende tap og rille |
| Sædvanlig position i linjen | Før slutmatching | Efter langkantsprofilering |
| Hvad skal kontrolleres først | Rethed, breddekonsistens og profildybde | Firkantethed, endetolerance og pasform med den lange kant |
En DET i længderetningen kan se simpel ud fra operatørens side: foder brættet, hold det mod styrene, lad hovederne gøre arbejdet. I praksis håndterer maskinen flere variabler på én gang. Variation i brætbredde, kantfirkanthed, fremføringshastighed, værktøjsslid og spånevakuering påvirker alle den endelige kant.
De fleste DET-maskiner i længderetningen deler en fælles arkitektur, selvom detaljerne varierer efter producent og applikation. Det vigtige spørgsmål er ikke, om en maskine har disse dele, men om de er bygget og justeret på en måde, der passer til dit materiale- og tolerancemål.
Opsætningsdisciplin betyder lige så meget som maskinhardware. En DET i længderetningen er kun så stabil som dens referenceflader. Hvis kæden er slidt, styrene er løse, eller holdetrykket er ujævnt, kan fræseren frembringe en ren kant, der stadig ikke klarer en tørpasningskontrol. Operatører bør være i stand til at verificere bredde, profildybde og kantrethed med simple målere, før en produktionskørsel begynder.
En DET i længderetningen kan blive bedt om at køre flere familier af materiale i samme anlæg. Hver enkelt opfører sig forskelligt på forkant. SPC er stiv og slibende, så værktøjets levetid og støvkontrol får normalt mere opmærksomhed. WPC er blødere og kan være mere følsom over for varme og støttetryk. LVT er fleksibel og kan have brug for omhyggelig indføringsvejledning for at undgå forvrængning. Laminat giver et hårdt slidlag og risiko for afslag. Konstrueret flerlagsgulv kræver ren klipning af træfibre, mens fibercement og vægpaneler lægger vægt på slidstyrke og stabil fastspænding.
Den praktiske lektie er, at ingen enkelt opsætning skal antages at køre hvert produkt godt. En profil, der fungerer på en tyk SPC-planke, kan have brug for anden støtte, fremføringshastighed og værktøj på en tynd LVT-flise. Før du accepterer en maskine, skal du køre de materialer, du faktisk producerer. Tjek den tørre pasform, ikke kun snittet. Se på fer og not under godt lys, mål notdybde og -bredde på tværs af en række brædder, og inspicér affasningen for spåner eller udrivning. Et kort testsnit er mere nyttigt end et langt specifikationsark.
I en typisk gulvlinje sidder den langsgående DET efter panelet er blevet skåret til en håndterbar størrelse og før endematchning, belægning eller pakning. Den nøjagtige rækkefølge afhænger af produktet. En SPC-linje kan kombinere ekstrudering, udglødning, skæring, slidsning og belægning. En laminatlinje kan starte fra en presse og bevæge sig gennem trimning og profilering. I begge tilfælde skal den langsgående station levere en ensartet langkant, så den tværgående station kan producere en firkantet, velsiddende ende.
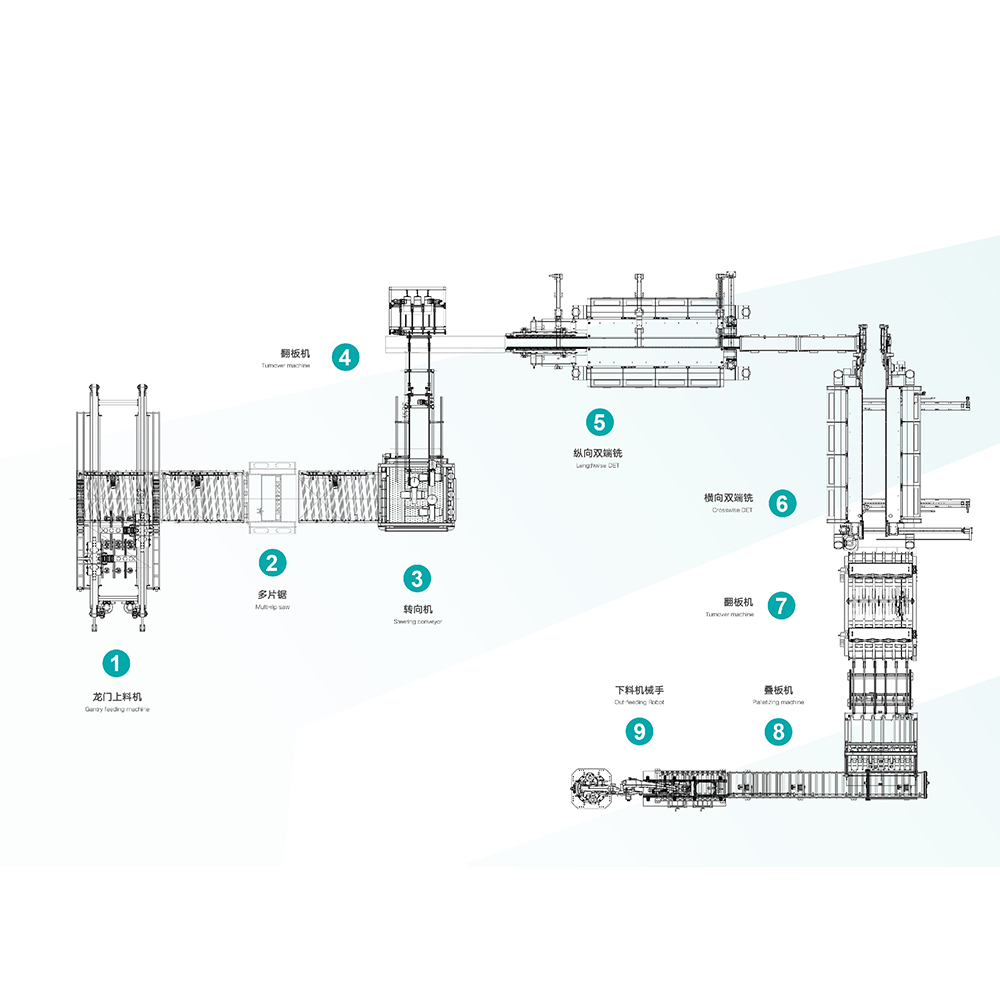 Automatisk SPC- og PVC-gulvproduktionslinje En integreret fodrings-, skære- og slidslinje til SPC-, WPC- og PVC-gulve, relevant ved vurdering af indføring, overførsel og udføring som én proces. Se produkt →
Når den langsgående DET er integreret i en automatisk linje, har indførings-, overførsels- og udløbssektionerne lige så stor betydning som selve tenoneren. En maskine, der klarer sig godt i en selvstændig test, kan opføre sig anderledes, når den bliver bedt om at følge en hurtigere opstrømssav eller fodre en tværgående station uden buffer. Linjehastighed, akkumulering og brætafstand bør gennemgås sammen.
 Smart Floor Production Line MES System En MES-platform med tilsluttede enheder til digital gulvproduktionsstyring, understøttende opgavevisning, mærkning, optælling, RFID-identifikation og sikker adgang. Se produkt →
For anlæg, der producerer flere profiler eller kører flere skift, bliver produktionsdata en del af kvalitetshistorien. Opsætningsregistreringer, sporing af værktøjets levetid, årsager til nedetid og førstegangsudbytte hjælper teams med at se, om et kantproblem er forårsaget af værktøj, materiale, omskiftning eller transport. Det er her et ledelsessystem kan understøtte DET-operatøren i stedet for at erstatte operatørens dømmekraft.
En DET-maskine i længderetningen er et langsigtet produktionsaktiv. Købssamtalen bør bevæge sig hurtigt fra overskriftshastighed til de detaljer, der bestemmer den daglige præstation.
En langsgående DET-maskine fortjener sin plads i et gulvanlæg, når den gør den lange kant forudsigelig. Det betyder stabil transport, gentagelige hovedindstillinger, passende værktøj og en opsætningsrutine, som operatørerne stoler på. Maskinen behøver ikke at være det mest komplicerede emne på linjen. Den skal holde sin reference, rydde sine spåner, beskytte paneloverfladen og få den tørre pasform til at komme sammen uden gentagen justering.
Hos HAWK Machinery har vi arbejdet med gulv- og vægpanelproducenter siden 2005, og de mest brugbare samtaler starter normalt med en prøveplade og en profiltegning frem for et specifikationsark. Hvis du planlægger en ny notsektion eller udskiftning af en eksisterende langsgående station, medbring materialet, profilen og den tolerance, du har brug for. Det er det praktiske grundlag for at vælge en maskine, der passer til linjen, produktet og de mennesker, der driver den.

Produktet kan slot gulvet lodret og vandret. Maskinserien dækker behandlingsb...
Se detaljer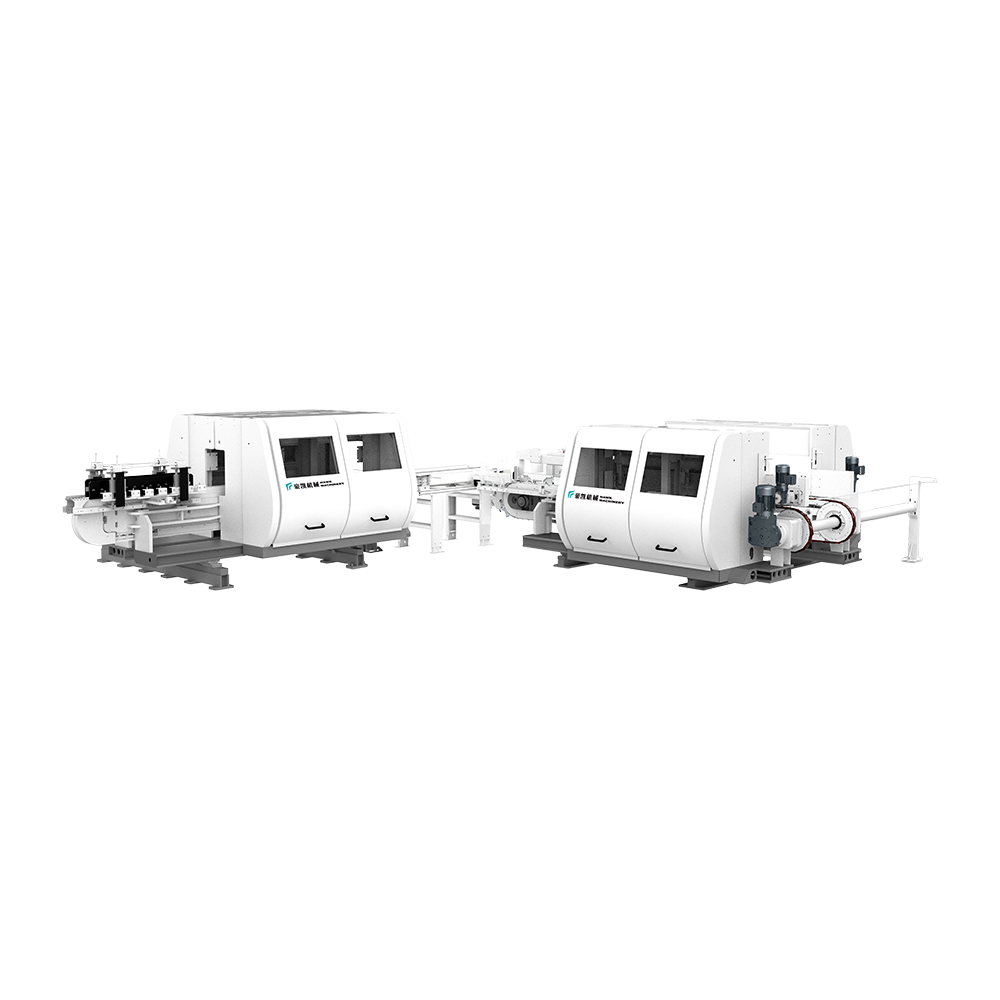
Dette udstyr er velegnet til trimning og afskaffelse af LVT -gulve. Udstyret ...
Se detaljer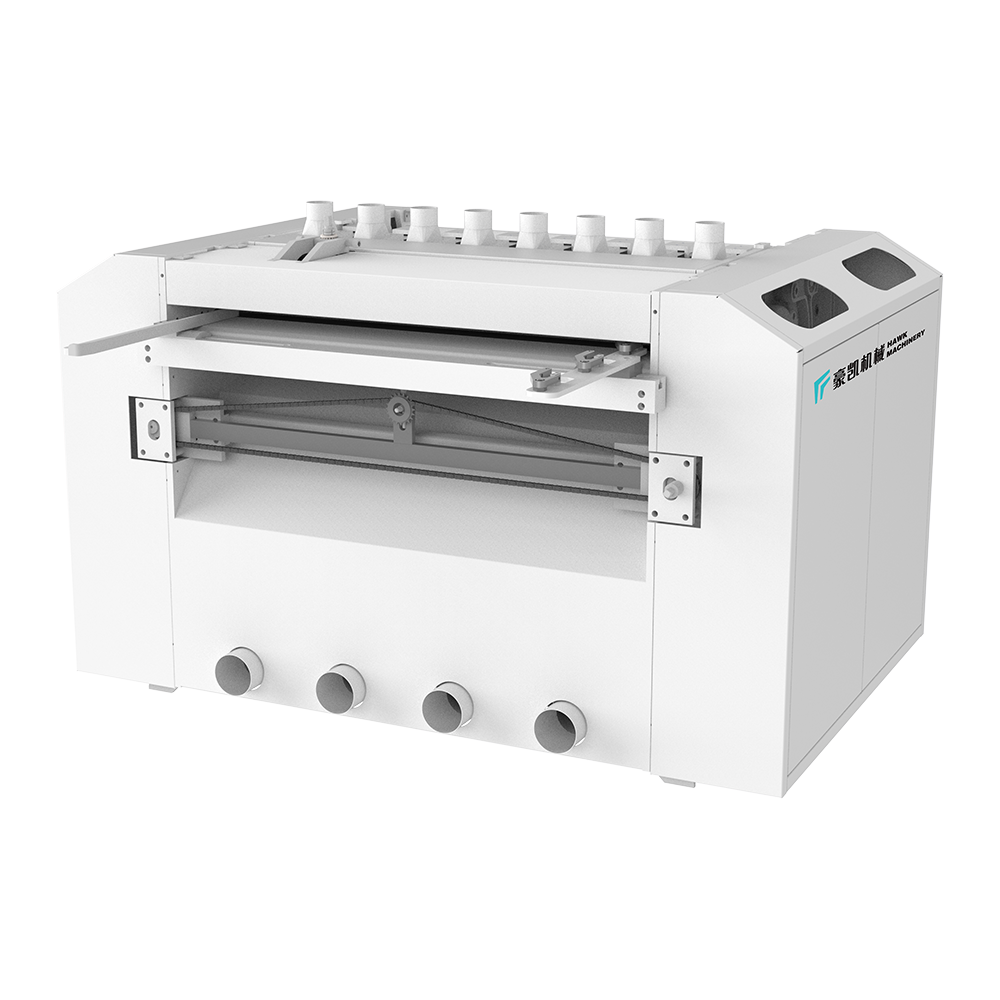
Forskellige transmissionssavemetoder er egnede til forskellige bestyrelsesbeh...
Se detaljer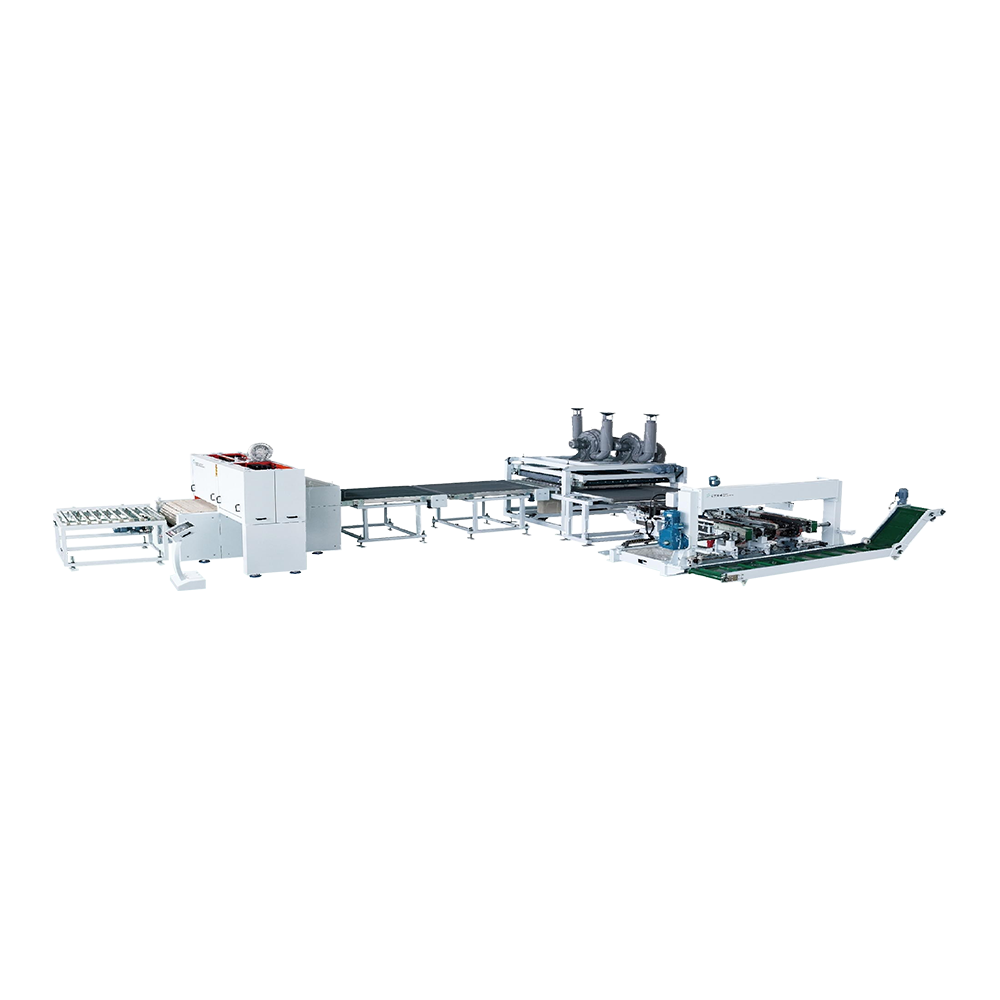
Foderhastigheden på dette udstyr kan nå 40 meter pr. Minut, hele rammen, savb...
Se detaljer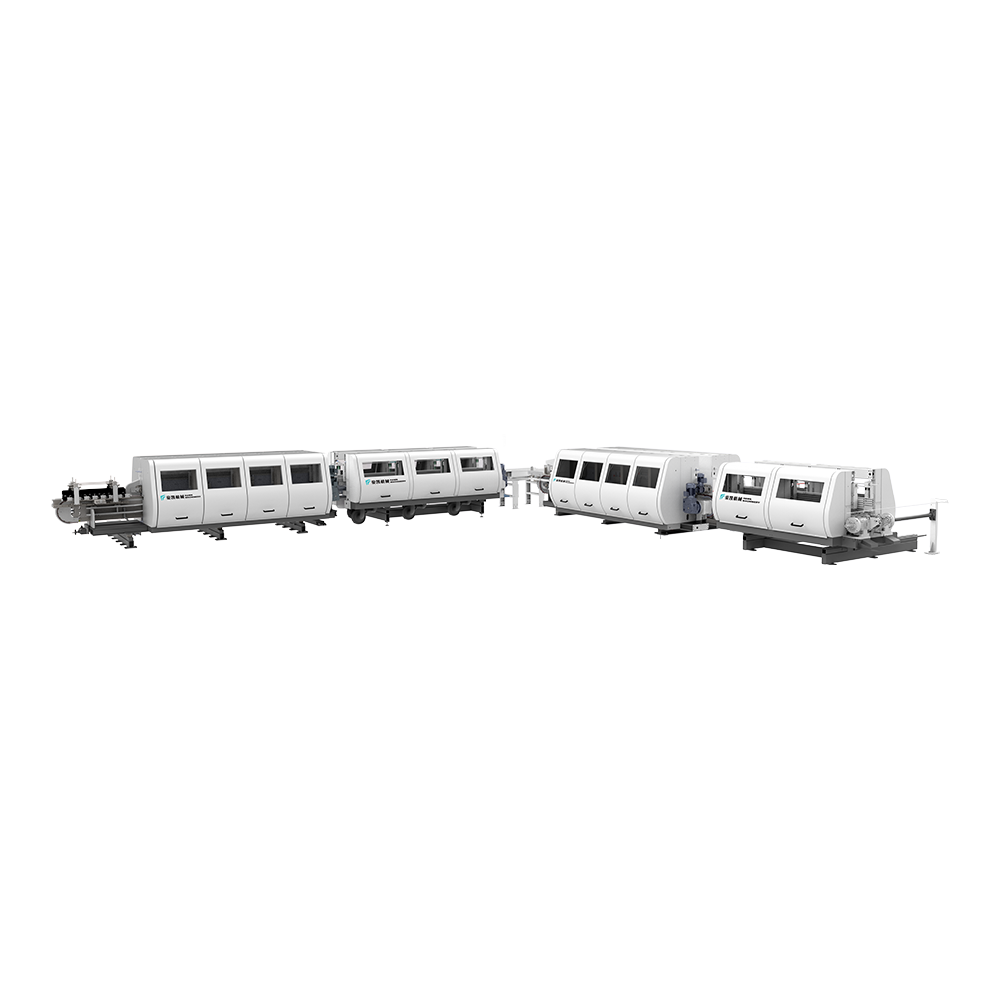
Velegnet til kantbelægning af lamineret, PVC og WPC. Brug af vandbaseret mali...
Se detaljer
Hawk -maskiner Automatisk fodring, skære og slottinglinje, velegnet til SPC, ...
Se detaljer
Integreret intelligent udstyr integrerer industrielt intelligent internet for...
Se detaljer
Kontaktinfo.
Boyi Development Area, Changzhou City, Jiangsu Province, P. R. Kina
+86-0519-83319988
Tøv ikke med at kontakte, når du har brug for os!
 Brugerdefinerede gulvekstruderingsmaskine producenter