Gulvslottingslinje (Double End Tenoner)
Produktet kan slot gulvet lodret og vandret. Maskinserien dækker behandlingsb...
Se detaljerPå et gulvanlæg, der kører 500 paneler pr. skift, er forskellen mellem en enkeltklinget sav og en treklinget sav ikke kun skærehastigheden. Det er det antal gange, en operatør skal røre ved et panel. A 3 sav maskine tager et 1.220 mm bræt, fører det gennem tre parallelle savklinger og returnerer tre strimler, der er klar til næste bearbejdningstrin. Dette gør det til det mest praktiske udgangspunkt for producenter, der har brug for ensartet ripbredde uden at betale den fulde pris for et multi-rip-system med høj output.
Nøglen er balance. En opsætning med tre blade giver dig den strimmelfleksibilitet, som en to-blads maskine ikke kan, samtidig med at du undgår kraftbehovet og afstandskompleksiteten, der følger med fem eller flere blade. Hvis dine panelbredder varierer fra dag til dag, er en 3-rivesav normalt den konfiguration, der holder både omskiftningstid og klingeomkostninger under kontrol.
En 3-rivesav er en multi-rivesav med tre klinger med indbyrdes afstand for at matche den færdige strimmelbredde. Bladene sidder på en fælles spindel, og laminerede stål- eller legeringsafstandsstykker sætter afstanden mellem dem. Når brættet føres igennem, skærer de ydre blade kanterne af, og midterbladet skærer den midterste strimmel. I et enkelt gennemløb får du tre strimler i stedet for en. De ydre kantbesætninger falder væk, og de tre strimler bevæger sig frem til slids- eller affasningslinjen.
Dette design har betydning for gulvbelægningsanlæg, fordi nedstrømsmaskiner forventer en snæver breddetolerance. Hvis riflesaven skærer en strimmel 3 mm for bred, skal den dobbelte endestang fjerne mere materiale, hvilket øger værktøjsslitage og øger risikoen for chip-out på laminat og SPC. En 3-rivesav med præcise afstandskraver og en stiv spindel reducerer denne risiko.
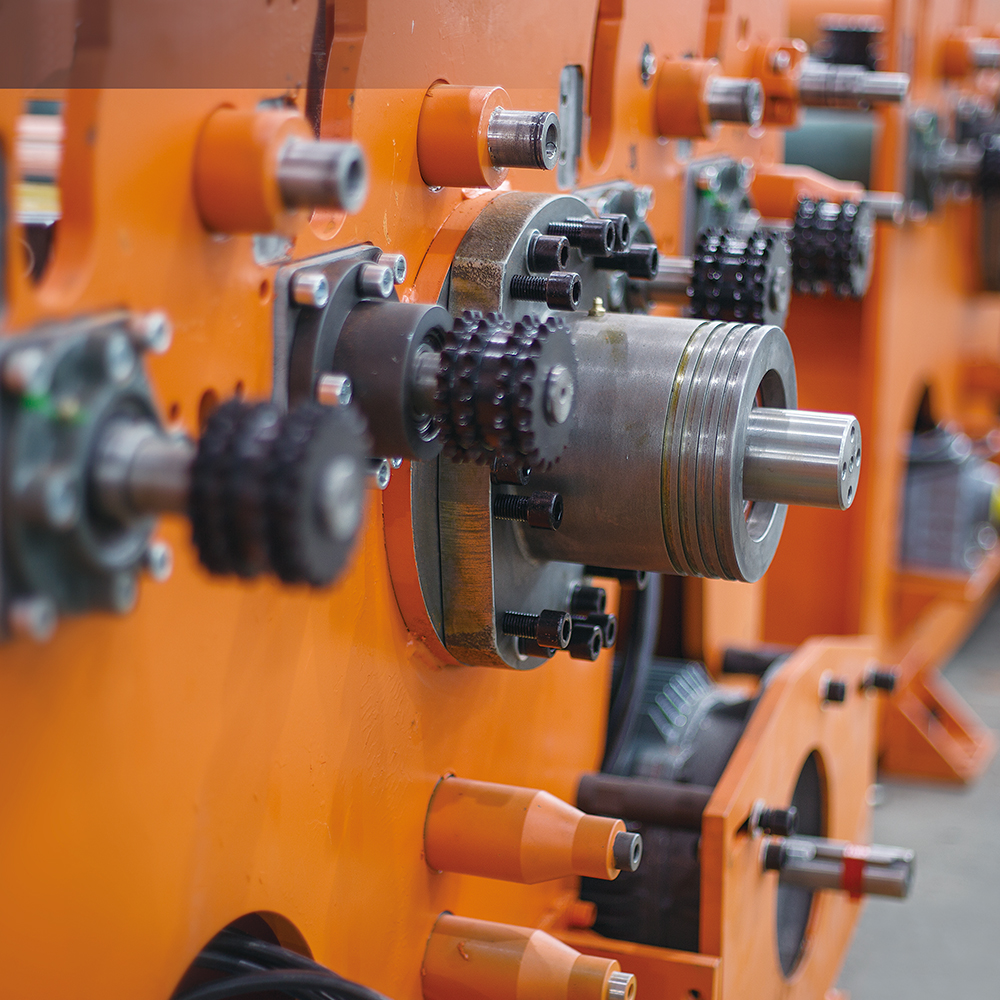 Ripsav med flere blade til gulv- og vægpaneler Denne rivesav håndterer SPC, WPC, laminat og andre plader med en fremføringshastighed på op til 32 m/min og en 1300 mm arbejdsbredde, ved hjælp af øvre og nedre rulledrev for at opretholde overfladeintegritet og præcis breddetolerance. Se produkt →
Maskinens kernekomponenter er en tilførselstransportør eller rullebord, et trykrullesystem og et savhus med justerbar spindel. Materiale bevæger sig ind i savhuset under kontrolleret tryk, passerer gennem de tre klinger og kommer ud på udføringsbordet. Nogle maskiner bruger et toprulledrev, som trækker brættet igennem og holder det fladt; andre bruger en bundfoderkæde. Til gulvmaterialer som SPC og WPC foretrækkes ofte et rulledrev med gummi- eller urethanruller, fordi det beskytter overfladen mod mærker og bevarer grebet.
I et typisk produktionsflow kommer 3-rivesaven før den dobbelte endestenoner, derefter affasnings- og V-rille malerstationerne. For anlæg, der kører både laminat og SPC, bliver muligheden for at skifte klingeafstandsstykker hurtigt lige så vigtig som savkraft. En veldesignet 3-rivesav lader dig flytte fra en 80 mm strimmel til en 100 mm strimmel på få minutter, ikke timer.
For at gøre beslutningen nemmere, sammenligne en 3-rivesavmaskine med enkelt- og flerbladskonfigurationer ved hjælp af typiske produktionsmål. Tallene nedenfor antager 12 mm tyk gulvplade og en fremføringshastighed på 8 m/min.
| Konfiguration | Strips pr. gennemløb | Typisk breddetolerance | Bedste pasform |
|---|---|---|---|
| Enkeltbladet sav | 1 | ±1,5 mm | Lavt volumen arbejde, brede strimler |
| 3 flisesav | 3 | ±0,4 mm | Mellemvolumen gulvbelægning, fleksible bredder |
| 5-klinget rivesav | 5 | ±0,4 mm | Kørsler med høj volumen med fast bredde |
Disse tolerancer er ikke garantier; de afhænger af klingens skarphed, spindelløb og ensartet fremføring. Men princippet er konsekvent: en maskine med færre blade er nemmere at justere og mindre tilbøjelige til at lide af termiske udvidelsesforskelle på tværs af stakken.
Tre faktorer dominerer kvaliteten af den revne kant: nøjagtigheden af bladafstandskraverne, spindlens udløb og fremføringsrullernes trykprofil. Hvis nogen af disse er slået fra, vil strimlerne ikke være konsistente, og nedstrøms slidslinje vil producere uoverensstemmende fjer- og notsamlinger.
Afstandskraver er slebet til nøjagtige bredder. Selv en forskel på 0,05 mm mellem kraver kan skabe en synlig breddeforskel mellem strimler. For gulvbelægninger, hvor spillemaskinen er afhængig af en fast materialebredde, bliver denne forskel hurtigt til en afvisning eller en fejljusteret samling.
Spindlen skal dreje uden målbar slingre. Når udløbet overstiger savbladets sidefrigang, bliver snittet ujævnt, og afslag vises på den laminerede overflade. Regelmæssige udløbstjek ved hjælp af en skiveindikator bør være en del af din vedligeholdelsesplan.
For lidt tryk lader brættet afbøje; for meget tryk kan markere en blød SPC- eller WPC-overflade. Målet er et ensartet greb, der holder brættet vinkelret på bladene. For tykt flerlags træ kan du have brug for mere tryk end for en tynd PVC-plade. Derfor er en 3-rivesav med justerbart rulletryk mere sikker for et anlæg, der kører blandede materialer.
Dine skæreparametre skal matches til det materiale, du oftest behandler. SPC og WPC er tætte og slibende, hvilket betyder klinger med flere tænder og en lavere fremføringshastighed. Laminatplader er mindre slibende, men har en hård melaminoverflade, der kan skår. Flerlagstræ kræver skarpe, aggressive klinger og tilstrækkelig støvudsugning.
Når du specificerer en 3-rivesav, så spørg leverandøren om den maksimale skæredybde, den mindste båndbredde, og om maskinen kan håndtere forskellige klingediametre. Til et gulvanlæg, der behandler 12 mm SPC og 15 mm flerlagstræ på forskellige dage, skal du bruge en sav, der kan tage en 300 mm klinge på det ene skift og en 320 mm klinge på det næste uden større mekaniske ændringer.
Daglig vedligeholdelse på en 3-rivesav tager omkring 15 minutter. Du bør rengøre fremføringsvalserne, kontrollere klingeafstandskraverne for ophobet støv og kontrollere, at den delte sav eller quick-release spindel er sikker. Undersøg ugentlig savklingerne for tandskader, og udskift enhver klinge, der har mistet mere end 10 % af sin oprindelige diameter på grund af slibning. Mål spindelløbet hver måned, og kontroller justeringen af udløbsbordet.
Når klingekanterne er sløve, vil saven begynde at producere bredere snit og mere overfladeafrivning. Hvis du ser brændemærker på skærekanten, er fremføringshastigheden for lav, eller klingen er utilstrækkelig skarp. Hvis du ser skår i bunden af snittet, kan bladets udgangsside være forkert justeret. Dette er tegn på, at 3-rivesaven har brug for opmærksomhed, før den skaber et fuldt skift af afviste dele.
For et dybere kig på forbedringer af skærenøjagtighed, læs hvordan man forbedrer skærenøjagtigheden på en 3-rivesav .
I sidste ende er en 3-rivesavmaskine et bevidst valg for gulv- og vægpanelproducenter, der har brug for repeterbar strimmelbredde uden kompleksiteten af en enhed med fem blade. Det giver dig tre strimler pr. gennemløb, et håndterbart bladantal og tilstrækkelig fleksibilitet til at flytte mellem almindelige materialebredder. Par det med en disciplineret vedligeholdelsesrutine, og det vil holde dine nedstrøms spalte-, affasnings- og malelinjer kørende efter planen.

Produktet kan slot gulvet lodret og vandret. Maskinserien dækker behandlingsb...
Se detaljer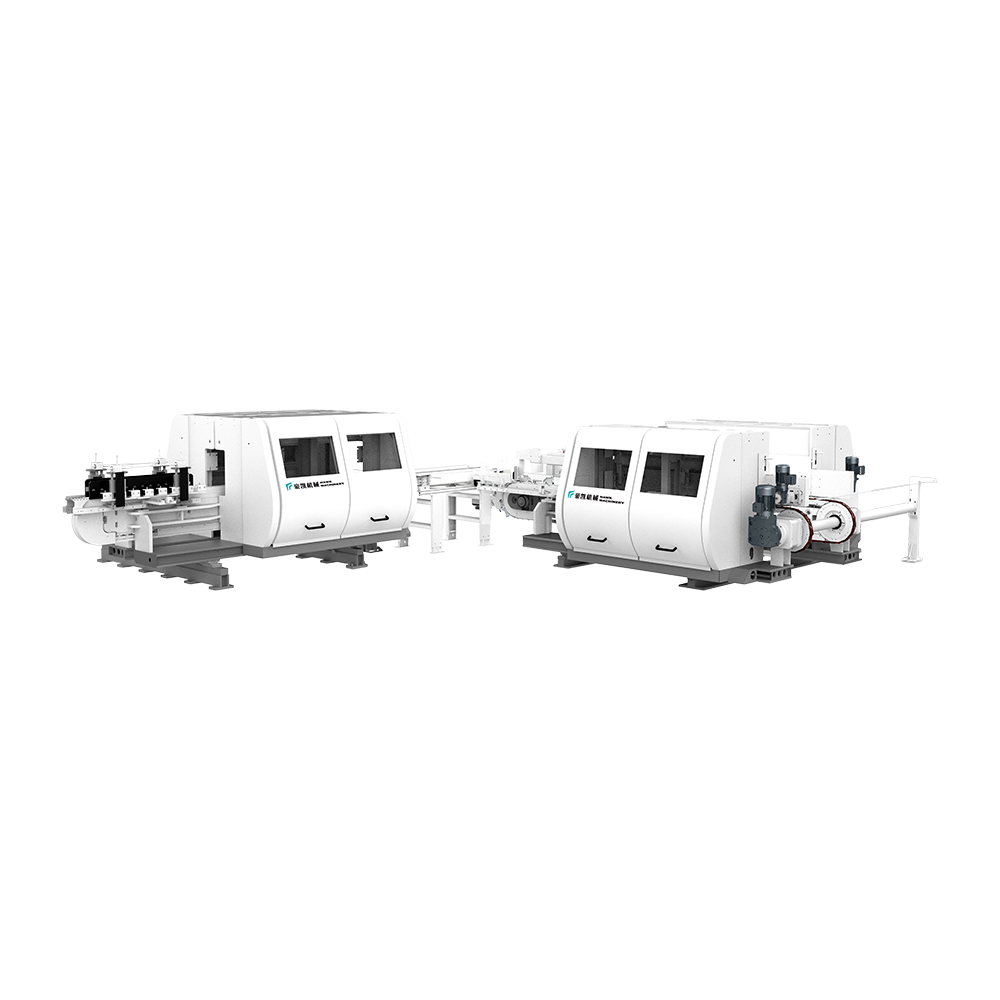
Dette udstyr er velegnet til trimning og afskaffelse af LVT -gulve. Udstyret ...
Se detaljer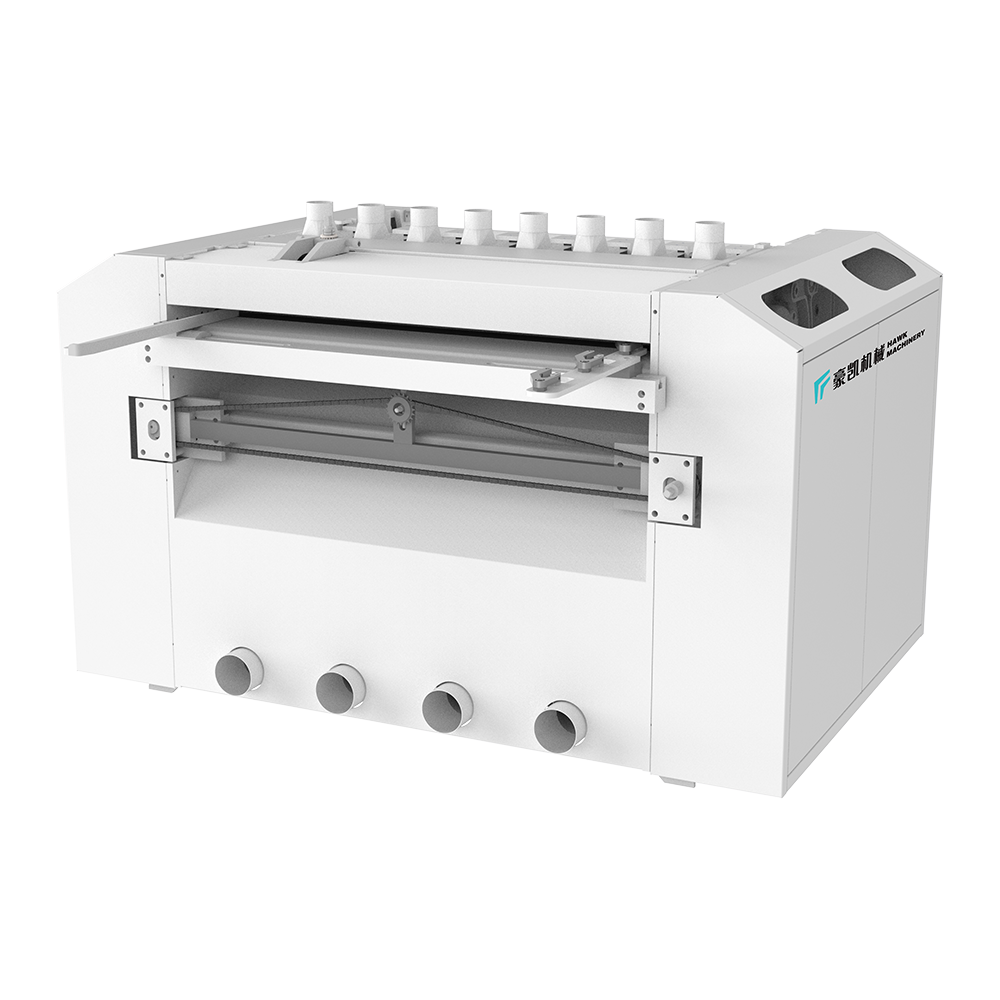
Forskellige transmissionssavemetoder er egnede til forskellige bestyrelsesbeh...
Se detaljer
Foderhastigheden på dette udstyr kan nå 40 meter pr. Minut, hele rammen, savb...
Se detaljer
Velegnet til kantbelægning af lamineret, PVC og WPC. Brug af vandbaseret mali...
Se detaljer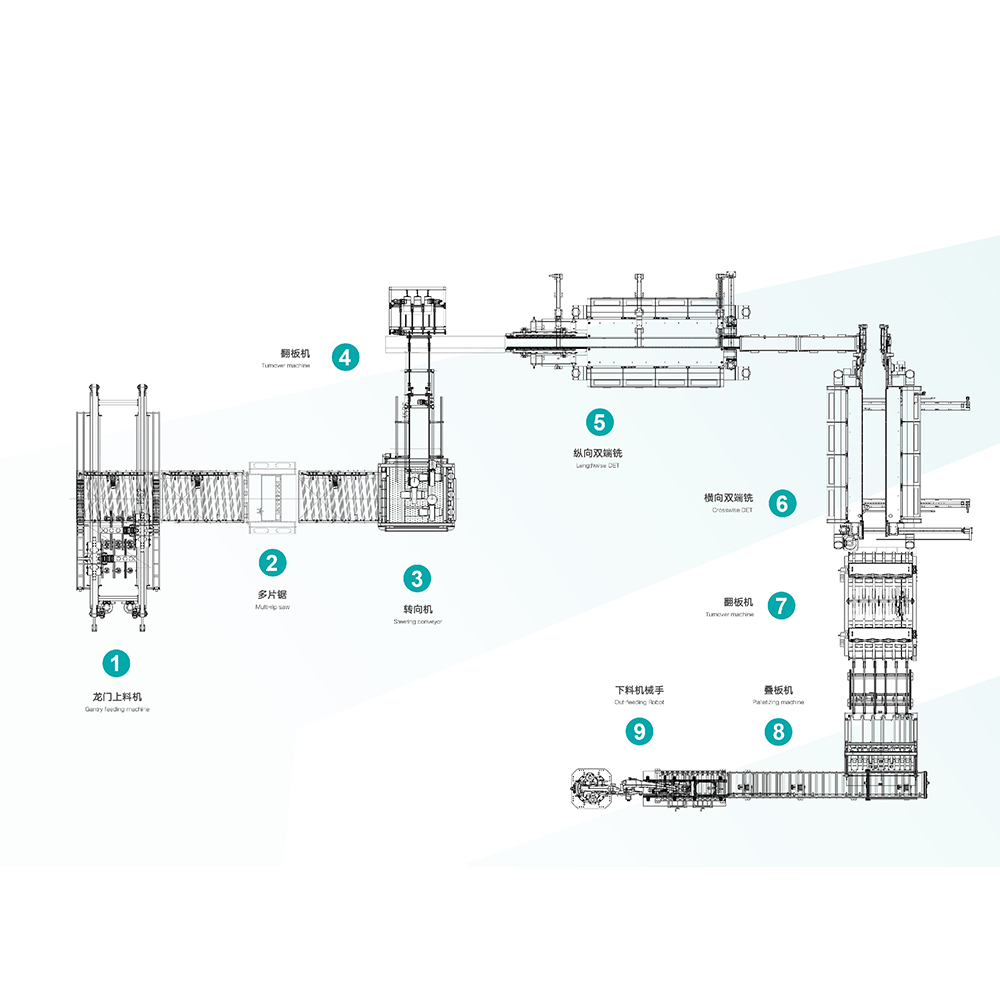
Hawk -maskiner Automatisk fodring, skære og slottinglinje, velegnet til SPC, ...
Se detaljer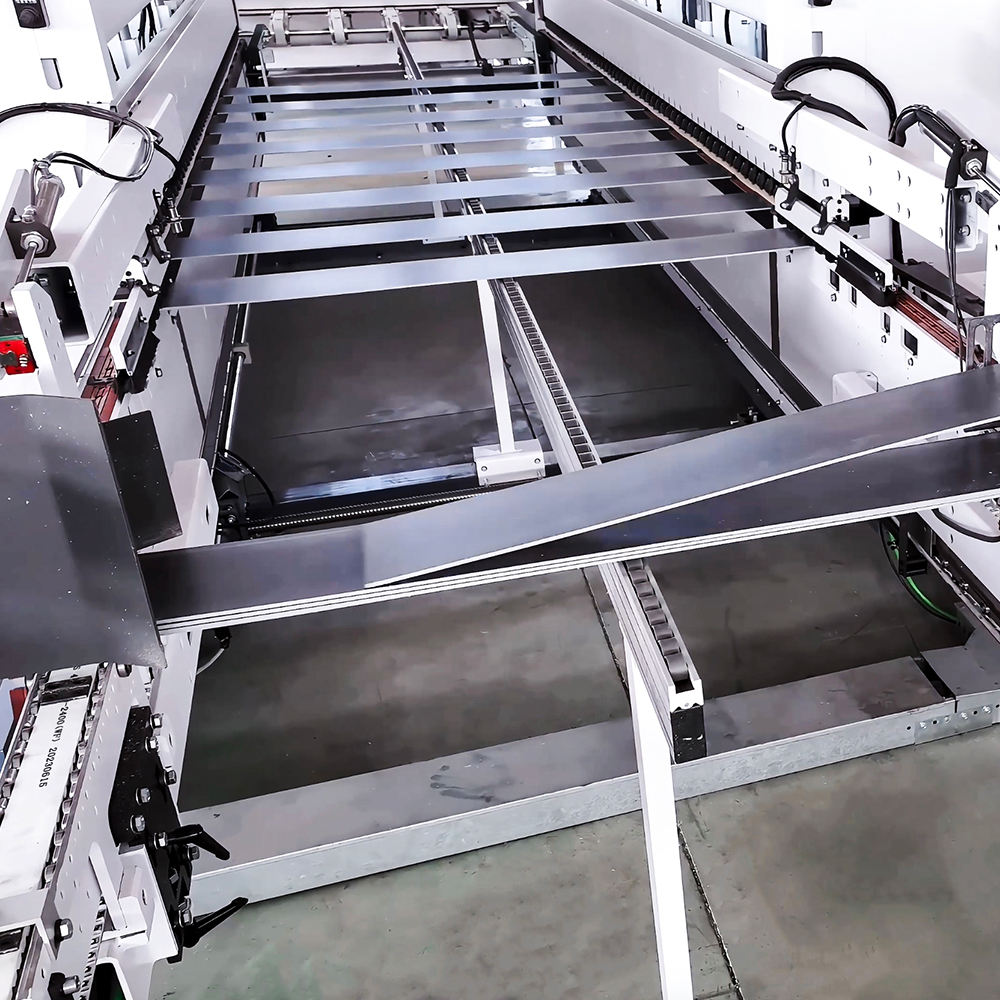
Integreret intelligent udstyr integrerer industrielt intelligent internet for...
Se detaljer
Kontaktinfo.
Boyi Development Area, Changzhou City, Jiangsu Province, P. R. Kina
+86-0519-83319988
Tøv ikke med at kontakte, når du har brug for os!
 Brugerdefinerede gulvekstruderingsmaskine producenter